روش هاي روانكاري
اگر سطوح دندانه هاي در حال تماس، به طور كامل توسط فيلمي از روانكار از هم جدا شوند، مي توان تا حد بسيار زيادي از آسيب هاي سطحي ناشي از .......
+ نوشته شده در پنجشنبه ۱۳۹۱/۱۰/۱۴ ساعت 2:51 توسط میثم قاسم نژاد
|
اگر سطوح دندانه هاي در حال تماس، به طور كامل توسط فيلمي از روانكار از هم جدا شوند، مي توان تا حد بسيار زيادي از آسيب هاي سطحي ناشي از .......
در سال های اخیر انتخاب صحیح مواد و رفتار آن ها متناسب شده است با شرایط کاری که در معرض تبدیل شدن به روش هایی پیچیده است .علاوه بر فاکتور های دیگر.......
فواید :
1- انتقال نیروی بیشتر: در مقایسه با چرخ تسمه و چرخ زنجیر ......
چرخ دنده ها عموماً برای یکی از چهار دلیل زیر استفاده می شوند:
1- برای تغییر جهت دوران
2- برای زیاد یا کم کردن سرعت دوران
3- برای انتقال حرکت دورانی به محوری دیگر
4- برای حفظ هم زمانیِ دوران دو محور
......
لوئیس رنو در سن 20 سالگی و در سال 1899 سه چرخه ای را که خود با اضافه کردن یک چرخ آن را به اتومبیلی با چهار چرخ تبدیل کرده بود برای اولین بار به یك جعبه دنده سه سرعته مجهز كرد . این خودرو، اولین اتومبیل مجهز به جعبه دنده در دنیا بود .
در 24 دسامبر همان سال ، او كه تعطیلات كریسمس را در نزد دوستانش میگذراند ادعا كرد كه خودروی او میتواند از شیب 13 درصدی خیابانی در مونت مارته پاریس بالا برود . دوستان او خیلی زود مجبور شدند آنچه را كه در ابتدا غیر ممكن میدانستند با چشمان خود باور كنند . لوئیس رنو نه تنها موفق شد زاویه 5/7 درجهای خیابان را با خودرو خود بالا برود بلكه توانست اولین سفارش كار خود را نیز برای ساخت 12 دستگاه خودرو دریافت كند.
چند ماه بعد او این اختراع خود را به نام «Direct Drive» به ثبت رساند . اختراع او به سرعت سیستم انتقال نیرو به كمك چرخ دنده خورشیدی و زنجیر را كه تا آن زمان به كار میرفت از دور خارج كرد و تحولی عظیم را در صنعت خودروسازی بهوجود آورد .
از آن زمان كه انسان به وجود انرژی های نهفته در طبیعت مانند آب و باد پی برد به دنبال راه حلی برای انتقال و استفاده از آن بوده است . انسان های نخستین........
هندسه های نا اقلیدسی
اساساً هندسه نااقلیدسی چیست؟ هر هندسه ای غیر از اقلیدسی را نا اقلیدسی می نامند. از این گونه هندسه ها تا به حال ..........
اشكالات وارد بر هندسه اقلیدسی
هندسه ی اقلیدسی بر اساس پنچ اصل موضوع زیر شكل گرفت:
اصل اول - از هر نقطه می توان خط مستقیمی به هر نقطه ی دیگر كشید.
اصل دوم - هر پاره خط .........
هندسه نا اقلیدسی یا Non Euclidean Geometry
در قرن نوزدهم دو ریاضیدان بزرگ به نام «لباچفسكى» و «ریمان» دو نظام هندسى را صورت بندى كردند كه هندسه را از سیطره اقلیدس خارج مى كرد. ......
هندسه اقلیدسی یا Euclidean Geometry
علومی که از یونان باستان توسط اندیشمندان اسلامی ........
تاریخچه ی هندسه ترسیمی :

AUTO CAD


CATIA
در میان نرم افزارهای طراحی مکانیکی نرم افزاری مانند CATIA V5 (کتیا) از جایگاه ویژه ای برخوردار است، زیرا این نرم افزار نه تنها با دارا بودن محیطهای کاری متعدد، مراحل CAD، CAE و CAM محصولات را پشتیبانی میکند، بلکه پا را فرا تر از مراحل طراحی، تحلیل و ساخت میگذارد و با قرار گیری در سیستمی یکپارچه و در کنار سایر راه حلهای نرم افزاری مدیریت چرخه تولید محصول، مدیریت تمام مراحل تولید یک محصول را از ایجاد مفهوم آن در ذهن طراح تا مرحله از رده تولید خارج شدن آن پوشش میدهد.به عبارت بهتر CATIA V5 (کتیا) نرم افزار طراحی، ساخت و تولید است که قدرت کنترل و مدیریت کل فرآیند تولید محصول را داراست.
نرم افزار CATIA V5 (کتیا) مجموعه ای بیش از 120 محیط کاری مختلف است که هر کدام از آنها با هدف پاسخگویی به نیاز بخشی از فرآیند ساخت و تولید محصول ایجاد شدهاند. یکی از اهداف ایجاد CATIA V5، حرکت به سوی تعریف دیجیتالی محصول و ایجاد نمونه های سه بعدی مجازی از آنهاست تا بدین وسیله با افزایش خلاقیت و نوآوری، هزینه های تولید کاهش پیدا کند و قدرت رقابت صنایع دارای این تکنولوژی در بازار رقابتی دنیا افزایش یابد.
کتیا مخفف Computer Aided Tree Dimensional Interactive Applications است و از تعداد بیش از 120 محیط کاری که با یکدیگر در تقابل بوده تشکیل شده است که آنها را میتوان به سه دسته اصلی تقسیم کرد:

فرآيند اكستروژن شامل عبور دادن يك مخلوط پلاستيك خميري شكل با ويسكوزتير بالا از پودر سراميك
بهمراه افزودني ها از يك قالب شكل دار مي باشد .مواد در حرارت اتاق در یك قیف قرار داده شده و توسط یك پیچ بداخل محفظه حرارت دهی رانده می شوند . در انتهای این محفظه قالب ( ماتریس ) قرار دارد كه مواد نرم فشرده شده با فشار از این مقطع گذشته و شكل لازم را بخود می گیرند .
قطعه توليد شده توسط يك تسمه متحرك به خارج حمل مي شود . ضخامت واندازه نهايي قطعه به بستگي به سرعت حركت اين تسمه وسرعت خنك كاري دارد .
در
روش فورج، قطعه ی اولیه که لقمه نامیده می شود در میان دو نیمه ی قالب
قرار می گیرد و نیرویی زیاد به صورت آرام و گاهی ضربه ای به آن وارد می
شود. به این ترتیب قطعه ی گداخته در محیط قالب، شکل و فرم داخل قالب را به
خود می گیرد و فلز اضافی به حفره ی فلاش وارد می شود که بعدا از قطعه جدا
می شود و دور ریز قطعه ی فورج شده محسوب می گردد.
پروسه ی فورج معمولا
به صورت گرم انجام می گیرد و هر فلزی میزان حرارت مشخصی برای فورج شدن
دارد. در روش فورج قطعه ی گداخته شده در کوره که به حرارت مشخص رسیده باشد
را در قالب می گذارند که بر اثر فشار، فرم قالب را به خود بگیرد.

قالب دايكاست عبارت است از يك قالب دائمي فلزي بر روي يك ماشين ريخته گري تحت فشار كه براي توليد قطعات ريخته گري تحت فشار بكار مي رود . هدايت كردن فلز مذاب به درون حفره قالب توسط كانالهايي انجام ميگيرد كه به آن سيستم مدخل تزريق (راهگاهي)گلويي گفته مي شود . هر قالب دايكاست از دو قسمت تشكيل شده است تا بتوان قطعه را بعد از حفره قالب بيرون آورد . اجزاء قالب دايكاست كه با فلز ريخته گري مذاب در تماس هستند از فولاد گرم كار و يا از آلياژهاي مخصوص نسوز و مقاوم در برابر تغيير دما ساخته مي شود .


گروه ترموست يا باكاليت يا گرما سخت ها كه اين گروه بر اثر حرارت ديدن سخت مي شوند و باعث تغييرات شيميايي در اين مواد مي شوندكه برآنها ترموست يا باكاليت مي گويند.
در اين روش قالب در حالت سرد مي باشند و ممواد نيز سرد است و بعد از تغذيه، قالب را تحت حرارت قرار مي دهند و مواد شكل وفرم محفظه قالب را به خود مي گيرد و سخت مي شود.
مواد ترموست يا دورپلاست ها تحت تاثير فشار و حرارت c 170 توليد مي شوند. ابتدا نرم شده و به حالت پلاستيك درمي آيند ولي بعد از مدتي سخت مي شوند و خصوصيت اصلي اين مواد آن است كه پس از سخت شدن مجداً قابل نرم شدن و استفاده مجدد نيستند و در هيچ نوع ماده ضلالي قابل حل نمي باشند و پس از سخت شدن، تغييرات شيميايي فهمي درآنها روي مي دهد.
انواع قالبهاي مواد باكاليت :
در روش قالبگيري مواد ترموست، مواد درمحفظه قالب به مرور گرم و حرارت مي بينند و بعد به داخل قالب گرم تغذيه مي شوند و اين مواد نرم شده شكل و فرم حفره و محفظه هاي قالب را ه بر اثر فشار قالب مي گيرد و بر اثر تغييرات شيميايي خنك و به بيرون قالب انداخته مي شوند.
قالب گيري مواد ترموست با سه روش مشخص صورت مي گيرد، البته از روش هاي ديگري مانند حديده اي و ... استفاده مي شود.
1- قالب گيري انتقالي
2- قالب گيري تحت فشار
3- قالب گيري تحت فشار پيستون
1- قالب گيري انتقالي:
در اين روش مواد از درون يك يا چند كانال، تحت فشار از ميان محفظه بازدهي به داخل حفره قالب تزريق مي شوند وقالب قبل از شروع كار جفت و بسته مي شود.
2- روش قالب گيري تحت فشار :
در روش قالب گيري تحت فشار پودر يا ساچمه ها يا قرص ها مواد در محفظه قالب ريخته مي شود وبا بسته شدن قالب، تحت فشار و حرارت فرم قطعه دلخواه را مي گيرد.
3- روش قالب گيري تحت فشار پيستون:
در روش قالب گيري تحت فشار پيستون مواد ترموست تحت فشار پيستون كه شكل رويه ي قطعه كار را مي سازد به درون محفظه و حفره قالب وارد مي شود و تحت فشار وحرارت فرم لازم را مي گيرد.
نورد سرد
بیش ترین حجم فرآوردهای کار سرد به روش نورد سرد تهیه می شوند. برای تهیه ی محصولاتی با پرداخت سطح خوب و ابعاد دقیق، مانند ورق، تسمه، میله، و لوله های فلزی، آن ها را درحالت سرد نورد می کنند. به علت اندازه ی کوچک تر و استحکام بیش تر ماده (در مقایسه با نورد گرم) قسمت عمده ی فرآورده های نورد سرد با غلتک های چهار طبقه بندی خوشه ای و یا اقماری تهیه می شوند.
تسمه و صفحه ی فلزی را می توان به چهار حالت نورد کرد: نورد پوسته ای ، ربع سخت، نیم سخت و تمام سخت.در نورد پوسته ای که به منظور صاف کردن سطح و یک نواخت نمودن صفحه فلز صورت می گیرد ، فقط نیم تا یک درصد از ضخامت فلز کاسته می شود تا پدیده ی نقطه تسلیم ماده از بین برود. (به دین معنا که از تشکیل نوارهای لودرز در ادامه ی شکل دهی جلوگیری شود) این مواد برای عملیات کار سرد بیش تر ، در شرایطی که به شکل پذیری خوبی نیاز باشد ، مناسب هستند ورقه ها و تسمه های ربع سخت ، نیم سخت و تمام سخت به ترتیب بیش تر و بیش تر به صورت سرد کاهش ضخامت یافته اند (تا50 در صد) . در نتیجه تنش تسلیم آن ها بالا رفته و از شکل پذیر یشان کاسته کرده و روی خود برگرداند، ولی فولاد نیم سخت و تمام سخت را فقط می توان به ترتیب تا زاویه ی 90 درجه و 45 درجه با شعاع انحنایی برابر ضخامت خود خم کرد.
نورد گرم
این غلطکها جهت حمل و هدایت SLAB گرم در دماي۱۱۰۰ درجه ازکوره تونلی تا قفسه نورد در مجتمع فولاد سبا وساير نوردهاي گرم به کار میرود. و بدیهی است که هر گروه از این غلطکها با توجه به فاصله آنها از ابتدا و انتهای خط نورد و دمای محیطی که در آن قرار دارند نیاز به طراحی و تجهیزات جانبی خاصی دارند. بدنه غلطکهای تیپ زیر از جنس فولاد Fe۵۱۰ بوده و شافتهای ابتدا و انتها توسط فرآیند فورج تولید میشود، در نظر گرفتن راهگاههایی جهت خروج هوای گرم و جلوگیری از محبوس شدن آن در داخل غلطک از تکنیکهای فنی خاص این قطعه بوده است که در نهایت باعث جلوگیری از دفرمه شدن و افزایش طول عمر قطعه میگردد
گروهی از این غلطکها مانند تیپ زیر نیاز به نصب ROLLER GUIDE و نسوز چینی داشته که قبل از تهیه دفترچه فنی ساخت آنرا برای سازندگان داخلی دشوار ساخته بود
گروهی دیگر از این غلطکها مانند تیپ زیر نیاز به اعمال روکش Ni-Cr به وسیله فرآیند جوشکاری میباشد

قالب های ترانسفریا انتقالی :
در حین عمل قالب گیری فشاری مواد مورد قالب گیری ، توسط حرارت و فشار وارده از طرف پلانچر یا سنبه تغیر فرم می یابد. این فشار زیاد گاهی باعث كج شدن یا شكستن پین های ظریف موجود در قالب و یا از فرم خارج كردن قسمت های ضعیف قطعه از لحاظ قطع و ضخامت می شود . این عیب با حراحت قالب های ترانس از بین میرود .
قالب تزریق :
این قالب گیری مشابه حالت ترانسفر می باشد .بخوانیكه تغییر حجم مواد سرد به گرم در قالب انجام می شود . بلكه در محفظه حرارتی ماشین انجام می گردد و حجم مواد تزریقی نسبت به حجم محفظه با قالب تفاوت زیادی نداردقالب
تزريق شامل مجموعه اي از قطعاتي است كه " محفظه" را تشكيل مي دهند، مواد
پلاستيك به داخل اين محفظه تزريق شده و سرد مي شوند. در محفظه قطعه تزريقي
شكل مي گيرد. بنابراين محفظه به بخشي از فضاي قالب گفته مي شود كه به شكل
قطعه تزريقي است و قطعه در آن شكل مي گيرد . محفظه با دو عضو قالب شكل مي
گيرد:
الف- حفره: قسمت مادگي قالب است و شكل بيروني قطعه را به وجود آورد.
ب- ماهيچه: قسمت نر قالب است و شكل داخلي قطعه را به وجود مي آورد.


از این قالب برای تهیه اجسام لیوانی شکل و یا قابلمه ای یا همان استوانه ای شکل استفاده ميشود.


قالبهای چند مرحله ای: از این قالبها برای تولید قطعاتی که شکل پیچیده ای دارند و برای تولید هر یک از آنها نیاز به برش قطعه در چند دستگاه مختلف دارد استفاده می شود

9- قالب های اکستروژن
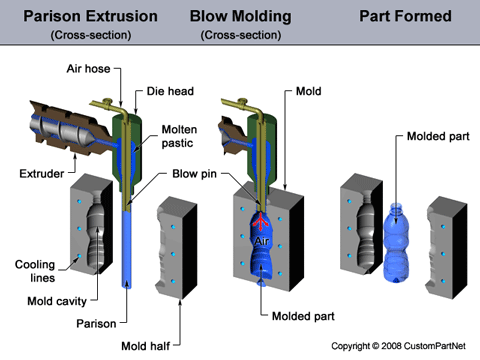
10- قالب بادي
در این رابطه فیکسچرهای مخصوص هر نوع عملیات ماشینکاری بهوجود آمده که دارای خصوصیات متناسب با آن روش ماشینکاری است که مهمترین آنها عبارتند از: فیکسچرهای تراشکاری، فرزکاری، برقوزنی و...

انواع جیگ ها :
جیگ ها به دو طبقه اصلی تقسیم می شوند : جیگ های سوراخ کاری و جیگ های سوراخ تراشی .از جیگهای سوراخ تراشی هنگامی استفاده می شود که لازم باشد سوراخهای بزرگ و یا سوراخهایی با قطر غیر استاندارد را ماشین کاری نمود ولی جیگ های سوراخ کاری در فرایندهایی نظیر سوراخکاری با مته - برقوزنی - قلاویز کاری - پخ زنی خزینه کاری زاویه دار و راست گوشه و خزینه کاری پشت قطعه کار به کار گرفته می شود


خط چین : لبه های ندید , خطوط پیرامون ندید
خط نقطه (نازک): خطوط مرکزی ,خطوط تقارن ,دوایر تقسیم در چرخ دنده , دایره سوراخ ها
خط دستی :محدود کردن قسمت های بریده شده یا نمایش های تصویری و برش ها
خط زیگزاگ : خطوط زیگزاگ متقاطع الته در صورتیکه خطوط مرکزی نقش محدود کننده نداشته باشد
خط دو نقطه : خطوط مرزی قسمت هایی که محدودیت حرکتی دارند , وضعیت حدی قطعات متحرک ,خطوط مرکز سقل ,خطوط پیرامون قبل از تغییر شکل , قطعاتی که جلوی صفحات برش قرار دارند .
خط نقطه (پهن): خطوط مسیر برش , علامت مشخصه عملیات مورد استفاده مثال:عملیات حرارتی
خط ممتد نازک : برای رسم خطوط اندازه ,خطوط کمکی اندازه , هاشور , علامت سطوح ,علامت لبه های توری ,خط اصلی رزوه ها , سطح مقطع برگردانده شده ,خطوط مرزی ,خطوط تصویر و خطوط مبنا .

منحنی اینولوت یا لفاف دایره

منحنی سیکلوئید

منحنی اپی سیکلوئید

منحنی هیپو سیکلوئید
به این صورت است که اول باید دانست که تقریبا هر خط و نقطه ای در هر صفحه اثری در صفحه دیگر دارد که قابل ردیابی است به طریقی که 1- هر نقطه در تصویر قائم در امتداد خط افق روی تصویر جانبی اثر دارد وبالعکس 2- هر نقطه در تصویر قائم در امتداد راستای عمود بر روی صفحه تصویر افقی اثر دارد و بالعکس 3- نکته قابل توجه این است که هر نقطه در تصویر افقی با شیب 45درجه به سمت تصویر جانبی , بر روی تصویر جانبی اثر دارد و بالعکس .

 در این وبگاه با اصول فنی و مهندسی و نقشه کشی صنعتی و همچنین نرمافزارهای CAD CAM CAE آشنا می شوید. برای مشاهده مطالب بیشتر به سایت www.sharifcadcam.ir مراجعه نمایید.